Un exemple d’analyse des causes racines montre comment une équipe remonte d’un problème jusqu’à la cause qui, une fois supprimée, l’empêche de réapparaître. En industrie, les outils habituels sont les 5 pourquoi, le diagramme d’Ishikawa et l’arbre de défaillances. Chaque exemple ci-dessous part d’un défaut réel et aboutit à une cause racine vérifiée et à une action permanente.
Les exemples reprennent des problèmes courants en usine : une machine à l’arrêt, un écrou à souder manquant, des pièces injectées incomplètes, une pompe qui fuit et une hausse des défauts de serrage. Pour chacun, vous trouverez l’outil, le raisonnement et l’action qui a permis de clore le problème. Pour la démarche complète de résolution de problèmes dans laquelle ils s’inscrivent, consultez notre article sur la résolution structurée de problèmes.
- Une cause racine est la cause dont la suppression empêche le problème de réapparaître. Un symptôme ou une solution rapide n’est pas une cause racine.
- Les 5 pourquoi conviennent aux problèmes simples et linéaires. Le diagramme d’Ishikawa convient aux problèmes aux nombreuses causes possibles. L’arbre de défaillances convient aux défaillances qui peuvent survenir par plusieurs chemins.
- Une bonne analyse pose deux questions : pourquoi le défaut a été produit et pourquoi il n’a pas été détecté.
- L’analyse n’est terminée que lorsque l’action permanente est en place et que les données montrent que le problème n’est pas revenu.
Qu'est-ce que l'analyse des causes racines ?
La cause racine est la cause la plus profonde d’un problème sur laquelle vous pouvez agir. C’est le facteur situé à la base de toute la chaîne de causes et d’effets, celui qui la déclenche. Si vous la supprimez en modifiant le processus, la non-conformité ne réapparaît pas.
L’analyse des causes racines, ou RCA, désigne l’ensemble des approches, outils et techniques qui servent à trouver cette cause. Elle est issue du management de la qualité totale, qui a constitué une vaste boîte à outils d’analyse de problèmes et d’amélioration. L’analyse des causes racines est une étape d’une démarche plus large de résolution de problèmes, elle-même au cœur de l’amélioration continue.
La cause directe est ce qui a produit le défaut, par exemple un outil usé. Un facteur contributif l’a rendu plus probable, par exemple une cadence de production élevée. La cause racine est la faille du système qui l’a rendu possible, par exemple l’absence de règle de changement d’outil. Seule une action sur la cause racine évite qu’un nouveau cas se produise.
Exemple d'analyse des causes racines n° 1 : les 5 pourquoi d'origine chez Toyota
L’exemple de 5 pourquoi le plus connu vient de Taiichi Ohno, le père du système de production Toyota. Il l’a décrit dans son livre Toyota Production System: Beyond Large-Scale Production, publié en français sous le titre « L’esprit Toyota ». Une machine de la ligne s’était arrêtée, et l’équipe s’est demandé cinq fois pourquoi :
| Question | Réponse |
|---|---|
| 1. Pourquoi la machine s’est-elle arrêtée ? | Il y a eu une surcharge et le fusible a sauté. |
| 2. Pourquoi y a-t-il eu une surcharge ? | Le roulement n’était pas assez lubrifié. |
| 3. Pourquoi n’était-il pas assez lubrifié ? | La pompe de lubrification ne pompait pas suffisamment. |
| 4. Pourquoi ne pompait-elle pas suffisamment ? | L’arbre de la pompe était usé et avait du jeu. |
| 5. Pourquoi l’arbre était-il usé ? | Il n’y avait pas de crépine, si bien que des copeaux métalliques s’étaient introduits dans la pompe. |
Remplacer le fusible aurait permis de redémarrer la machine, qui se serait de nouveau arrêtée. Installer une crépine sur la pompe a supprimé la cause. Le nombre cinq n’est pas une règle. Vous vous arrêtez lorsque vous atteignez une cause sur laquelle vous pouvez agir et qui explique tous les faits dont vous disposez.
Exemple d'analyse des causes racines n° 2 : les 5 pourquoi sur une réclamation client
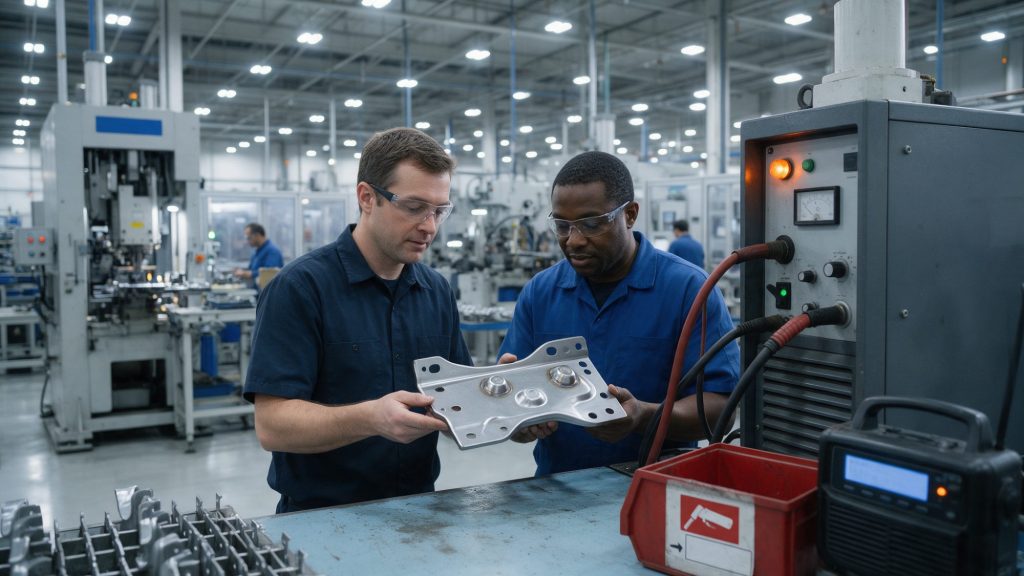
Un client de la chaîne d’approvisionnement automobile trouve des supports emboutis sans écrou à souder. L’usine mène une analyse des 5 pourquoi à deux branches : l’une pour comprendre pourquoi le défaut a été produit, l’autre pour comprendre pourquoi l’usine ne l’a pas détecté.
| Pourquoi | Pourquoi a-t-il été produit ? | Pourquoi n'a-t-il pas été détecté ? |
|---|---|---|
| 1 | Le poste de soudage a soudé certaines pièces sans écrou. | Le capteur de présence écrou était désactivé. |
| 2 | L’alimentateur d’écrous s’est bloqué et le poste a continué ses cycles. | Il déclenchait de fausses alarmes depuis l’installation d’un nouveau montage. |
| 3 | Le poste n’avait aucun asservissement entre l’alimentateur et le soudage. | Le nouveau montage décalait la pièce de 2 mm, hors de la plage de détection du capteur. |
| 4 | La conception d’origine reposait uniquement sur le capteur. | Personne n’a vérifié le capteur après le changement de montage. |
| 5 | Aucune revue de conception n’avait exigé de protection contre l’absence de pièce. | La procédure de modification ne prévoyait aucune étape de vérification des détrompeurs. |
Sur la branche détection, la cause racine est une faille de la procédure de modification, et non le régleur qui a désactivé le capteur. Comme action de confinement, l’usine a trié tout le stock chez le client et dans son propre entrepôt. Les actions permanentes ont consisté à installer un asservissement entre l’alimentateur et le soudage, à repositionner le capteur et à rendre obligatoire la vérification de chaque détrompeur avec une pièce étalon après toute modification de montage. Pour d’autres dispositifs de ce type, consultez nos exemples de poka-yoke.
Exemple d'analyse des causes racines n° 3 : un diagramme d'Ishikawa pour des pièces incomplètes
Une usine d’injection plastique constate une hausse des pièces incomplètes sur un clip : l’empreinte n’est pas entièrement remplie. Les causes possibles sont nombreuses. L’équipe commence donc par un diagramme d’Ishikawa, ou diagramme en arêtes de poisson, et classe les idées dans les six catégories appelées 6M.
| Catégorie | Causes possibles proposées par l'équipe | Vérification par les données |
|---|---|---|
| Main-d’œuvre | Nouvel opérateur dans l’équipe de nuit, mauvaise séquence de démarrage | Aucun lien : défauts dans toutes les équipes |
| Machine | Clapet anti-retour usé, collier chauffant défaillant | Clapet et colliers chauffants dans les tolérances |
| Méthode | Pression d’injection abaissée après le dernier essai | Réglages conformes à la fiche validée |
| Matière | Nouveau lot de résine, matière humide | Défauts apparus avec le nouveau lot. Humidité au-dessus de la limite |
| Mesure | Balance de dosage du broyé non étalonnée | Étalonnage valide |
| Milieu | Forte humidité dans l’atelier | Humidité normale pour la saison |
Le diagramme ne prouve rien à lui seul. Il dresse la liste des causes candidates, et chacune est vérifiée à partir des données. Ici, les mesures d’humidité désignaient la matière. Un essai avec de la résine du même lot correctement séchée a fait disparaître les pièces incomplètes. La cause plus profonde se trouvait dans le dessiccateur : il était dimensionné pour un seul moule, et un second moule avait été ajouté sans vérification de la capacité. L’usine a installé un dessiccateur plus grand et ajouté le contrôle du point de rosée à la check-list de démarrage.
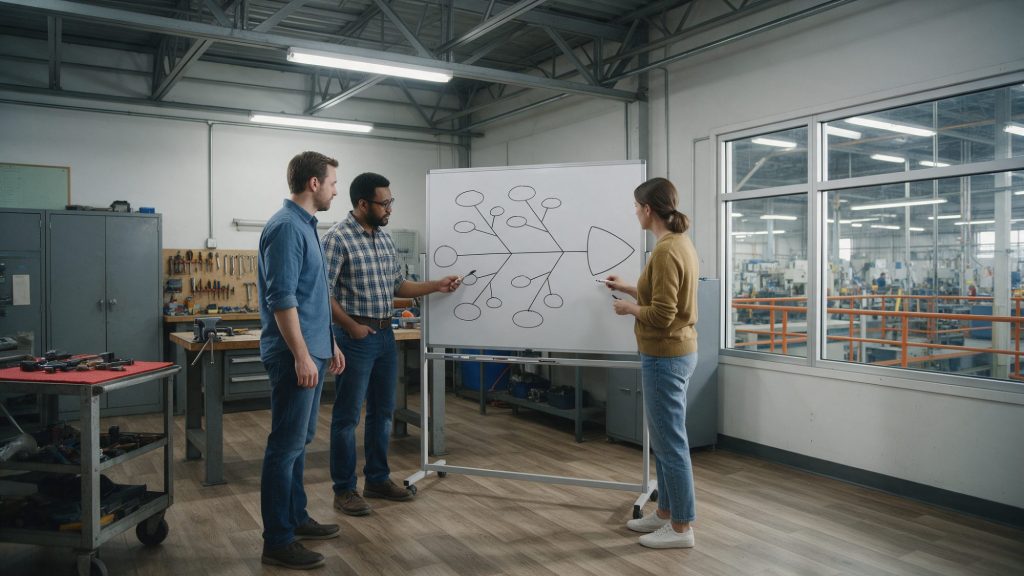
Pour choisir le défaut à traiter en premier, de nombreuses équipes classent les données de défauts dans un diagramme de Pareto avant de tracer le diagramme d’Ishikawa.
Exemple d'analyse des causes racines n° 4 : un arbre de défaillances pour une pompe qui fuit
L’analyse par arbre de défaillances procède de haut en bas. Vous partez de l’événement redouté et le décomposez en événements qui peuvent le provoquer, reliés par des portes OU et ET. Elle convient aux défaillances qui peuvent survenir par plusieurs chemins et elle est courante pour les pannes d’équipements et les produits à enjeu de sécurité.
Dans cet exemple, des pompes hydrauliques échouent au test d’étanchéité en fin de ligne. L’équipe construit l’arbre de défaillances :
- Événement redoutéLa pompe échoue au test d’étanchéité en fin de ligne.
- Porte OU : trois chemins possiblesFuite au joint d’arbre, porosité du carter moulé ou fuite à un raccord hydraulique.
- Écarter des chemins grâce aux donnéesLes tests de bullage localisent toutes les fuites au joint d’arbre. La porosité du carter et les raccords sont écartés.
- Porte ET sous la fuite au jointLa lèvre du joint n’est endommagée que lorsque deux conditions sont réunies : le joint est emmanché à sec et il passe sur une arête vive de l’arbre.
- Cause racineLe plan de l’arbre n’impose aucun chanfrein, et l’instruction de travail n’exige pas de lubrifier le joint.
- Action permanenteUn chanfrein est ajouté au plan, l’outil d’emmanchement applique automatiquement la graisse, et le taux de rejet au test d’étanchéité est suivi pendant 3 mois.
La porte ET est déterminante. Supprimer l’une des deux conditions suffit à empêcher la défaillance : l’équipe peut donc choisir l’action la moins coûteuse ou la plus fiable, ou mettre en œuvre les deux.
Le guide du management de transition pour les industriels
Comment rédiger le brief, recruter et intégrer un expert de transition pour un projet qualité, avec des listes de contrôle pour votre prochaine mission.
- Quand un expert de transition est rentable
- Comment rédiger un mandat
- Les 30 premiers jours, semaine par semaine
Exemple d'analyse des causes racines n° 5 : l'analyse des changements et des barrières
L’analyse des changements convient lorsqu’un processus qui fonctionnait bien a dérivé. Elle compare la situation avant et après, et examine les changements touchant les personnes, les équipements, la matière, les méthodes et l’information.
Dans cet exemple, les défauts de serrage sur un assemblage vissé passent de presque zéro à plusieurs par équipe. Le groupe de travail recense tous les changements survenus dans la période qui a précédé la hausse. L’un d’eux ressort : les achats avaient homologué un second fournisseur de vis. Les essais en laboratoire montrent que les nouvelles vis ont un revêtement différent, avec un coefficient de frottement plus faible : le même couple de serrage donne donc un effort de serrage différent. La cause racine est un processus d’homologation des fournisseurs qui ne traitait pas le revêtement comme une caractéristique critique.
L’analyse des barrières cherche ensuite quels contrôles auraient dû arrêter le problème et pourquoi ils ont échoué. Ici, le contrôle à réception ne vérifiait que les dimensions, la visseuse n’avait pas de surveillance de l’angle, et le PPAP du nouveau fournisseur ne comprenait aucun essai d’assemblage. Chaque barrière défaillante fait l’objet de sa propre action. Notre article sur le management de la qualité fournisseurs traite de ce type de changement de fournisseur.
Quel outil d'analyse des causes racines pour quel problème ?
| Outil | Adapté à | Point fort | Limite |
|---|---|---|---|
| 5 pourquoi | Problèmes simples avec une seule chaîne claire | Rapide, sans logiciel | Dépend des connaissances de l’équipe et peut s’arrêter trop tôt |
| Diagramme d’Ishikawa | Problèmes aux nombreuses causes possibles | Structure un brainstorming selon les 6M | Recense des causes candidates. Chacune doit encore être vérifiée par les données |
| Analyse par arbre de défaillances | Pannes d’équipements et événements de sécurité | Montre la logique OU et ET entre les causes | Plus long à construire |
| Analyse de Pareto | Choisir le problème à résoudre en premier | Distingue l’essentiel de l’accessoire | Classe les problèmes sans les expliquer |
| Analyse des changements | Un processus stable qui a ensuite dérivé | Désigne ce qui a changé | Exige un bon historique des modifications |
| Analyse des barrières | Défauts ayant échappé à plusieurs contrôles | Montre pourquoi la détection a échoué | Porte sur les contrôles, pas sur l’origine du défaut |
La plupart des cas réels combinent plusieurs outils. Une équipe peut utiliser un diagramme de Pareto pour choisir le problème, un diagramme d’Ishikawa pour recenser les causes et les 5 pourquoi pour approfondir la cause confirmée par les données.
Comment mener une analyse des causes racines pas à pas ?
- Décrire le problèmeRédigez un énoncé du problème fondé sur des faits : quoi, où, combien, depuis quand et comment il a été découvert. Exemple : 14 supports sans écrou à souder trouvés sur la ligne du client, issus de 2 lots de production.
- Mettre en place le confinementProtégez d’abord le client : triez le stock, ajoutez un contrôle temporaire et consignez ce qui a été trouvé.
- Collecter les donnéesObservez le problème là où il se produit, examinez les pièces et le processus, et rassemblez les enregistrements.
- Recenser les causes possiblesUtilisez un diagramme d’Ishikawa, un arbre de défaillances ou l’analyse des changements pour recenser toutes les causes candidates.
- Vérifier la cause racineConfrontez chaque cause candidate aux données. Une preuve solide consiste à faire disparaître puis réapparaître le défaut en supprimant puis en rétablissant la cause.
- Définir les actions permanentesAgissez sur la cause racine de l’apparition et sur la cause racine de la non-détection.
- Vérifier et standardiserConfirmez par les données que le problème a disparu. Mettez à jour la PFMEA, le plan de surveillance et les instructions de travail.
La dernière étape relie l’analyse à la prévention. Lorsqu’une cause racine est trouvée, la PFMEA et le plan de surveillance doivent en tenir compte, afin que les produits et les lignes similaires en bénéficient aussi.
Qui doit participer à une analyse des causes racines ?
De nombreux outils d’analyse des causes racines peuvent être utilisés par une seule personne. Le résultat est toutefois généralement meilleur lorsqu’un petit groupe travaille ensemble. Les personnes qui supprimeront la cause racine doivent être des membres actifs de l’équipe qui la recherche.
L’équipe est issue du secteur où se pose le problème. Elle peut être complétée par un responsable hiérarchique habilité à valider les solutions, un client interne du processus et un expert en amélioration de la qualité lorsque les autres membres ont peu d’expérience de ce type de travail.
Pour un problème complexe, l’analyse prend souvent environ deux mois. L’effort se répartit de façon assez égale entre la compréhension du problème, le recensement des causes possibles, l’analyse des causes et des effets, et la conception de la solution.
L’équipe se réunit au moins une fois par semaine. Les réunions restent courtes, deux heures au maximum, avec un ordre du jour souple, car le travail est créatif. Une personne veille à faire avancer l’analyse et répartit les tâches.
Une fois la solution validée, la mise en œuvre peut prendre d’une journée à plusieurs mois, selon ce qui doit changer.
Quelles sont les erreurs fréquentes en analyse des causes racines ?
Si l’analyse se termine par « l’opérateur s’est trompé » et que l’action est « reformer l’opérateur », le problème reviendra. Demandez-vous pourquoi le processus a rendu l’erreur possible et pourquoi elle n’a pas été détectée. Chercher un coupable dissuade aussi les équipes de signaler les problèmes.
- S’arrêter à un symptôme : le fusible a sauté, donc on remplace le fusible.
- Se précipiter sur une solution : l’équipe choisit une action avant que la cause soit vérifiée.
- N’analyser que l’apparition : personne ne se demande pourquoi l’usine n’a pas détecté le défaut.
- Des opinions au lieu de données : le diagramme d’Ishikawa est pris pour la réponse et non pour une liste de causes candidates.
- Aucune vérification de l’efficacité : le rapport est clos avant que les données montrent que le problème a disparu.
- Aucun partage des enseignements : la même cause réapparaît sur une autre ligne ou un autre produit.
Que contient un rapport d'analyse des causes racines ?
Dans l’automobile et les autres secteurs réglementés, les clients demandent généralement le rapport au format 8D. Quel que soit le format, un bon rapport répond aux mêmes questions :
- Un énoncé du problème avec des faits, des chiffres et la date de découverte.
- Les actions de confinement et le nombre de pièces triées.
- Les outils utilisés, comme le diagramme d’Ishikawa ou les 5 pourquoi, avec les preuves pour chaque cause.
- La cause racine vérifiée de l’apparition et celle de la non-détection.
- Les actions correctives permanentes, avec leurs responsables et leurs échéances.
- La preuve d’efficacité tirée des données de production.
- La PFMEA, le plan de surveillance et les instructions de travail mis à jour, ainsi que les autres périmètres où l’enseignement s’applique.
La cause est prouvée par les données, l’action permanente est intégrée au processus et pas seulement à une instruction de travail, la PFMEA est mise à jour, et le défaut n’est pas réapparu pendant la période de surveillance convenue.
Comment GQ Interim vous accompagne
L’analyse des causes racines échoue souvent parce que personne dans l’usine n’a le temps ni l’autorité nécessaires pour la mener. C’est le cas lors d’une escalade client, après le départ d’un responsable qualité ou avant un audit IATF 16949. Un manager de transition expérimenté en qualité peut piloter l’analyse, former l’équipe aux outils et assurer la passation d’un système opérationnel aux équipes permanentes.
Depuis 2011, GQ Interim a mené plus de 1 550 projets dans des entreprises industrielles d’Europe centrale et orientale, pour des clients comme Stellantis, Porsche, Siemens, Valeo et Magna. Notre base compte plus de 7 500 experts vérifiés, dont des responsables qualité de transition qui ont piloté des démarches 8D et des analyses des causes racines pour des clients automobiles. Nous sommes certifiés ISO 9001 et TISAX.
Conclusion
Chaque exemple ci-dessus suit le même schéma : un énoncé clair du problème, des outils adaptés au problème, des causes vérifiées par les données et des actions sur le système plutôt que sur les personnes. L’analyse des causes racines ne produit à elle seule aucun résultat. Elle doit s’inscrire dans une démarche plus large de résolution de problèmes et dans un effort constant d’amélioration, dans tous les services et tous les processus.
Un expert qualité pour votre usine sous 72 heures
Dites-nous quel problème revient sans cesse. Nous revenons vers vous avec des profils d'experts qualité qui l'ont déjà résolu.
Questions fréquentes
Pouvez-vous donner un exemple simple d'analyse des causes racines ?
Une machine s’arrête parce qu’un fusible a sauté. En demandant plusieurs fois pourquoi, on remonte à un roulement en surcharge, à une pompe de lubrification trop faible, à un arbre de pompe usé et enfin à une crépine manquante. C’est l’installation de la crépine, et non le remplacement du fusible, qui constitue l’action sur la cause racine.
Quelles sont les 5 étapes de l'analyse des causes racines ?
Une séquence courante est la suivante : définir le problème, collecter les données, identifier les causes possibles, vérifier la cause racine, puis mettre en œuvre et vérifier l’action permanente. En industrie, on ajoute le confinement au début et la standardisation à la fin.
Quelle est la différence entre une cause directe et une cause racine ?
La cause directe est ce qui a produit le défaut, comme un outil usé. La cause racine est la faille du système qui l’a rendu possible, comme l’absence de règle de changement d’outil. Corriger la cause directe règle un cas. Corriger la cause racine évite le suivant.
Quand utiliser les 5 pourquoi et quand utiliser le diagramme d'Ishikawa ?
Utilisez les 5 pourquoi lorsque le problème suit une seule chaîne de causes claire. Utilisez le diagramme d’Ishikawa lorsque de nombreuses causes sont possibles et que l’équipe doit d’abord les recenser et les classer. Beaucoup d’équipes se servent du diagramme d’Ishikawa pour trouver les causes candidates et des 5 pourquoi pour approfondir la cause confirmée.
Comment rédiger l'énoncé du problème pour une analyse des causes racines ?
Énoncez les faits : ce qui ne va pas, sur quelle pièce, où le défaut a été trouvé, combien de pièces sont concernées et depuis quand. N’y mettez ni causes ni coupables. Exemple : 14 supports sans écrou à souder trouvés sur la ligne du client, issus de 2 lots de production.
Quelle est la différence entre l'analyse des causes racines et l'action corrective ?
L’analyse des causes racines établit pourquoi le problème s’est produit. L’action corrective supprime cette cause. Des méthodes comme le 8D et le CAPA relient les deux et y ajoutent le confinement et la vérification de l’efficacité.
Quelle est la différence entre l'AMDEC et l'analyse des causes racines ?
L’AMDEC, ou FMEA, est préventive : elle recherche les défaillances possibles avant qu’elles ne se produisent. L’analyse des causes racines est réactive : elle explique une défaillance qui s’est produite. Les conclusions de chacune de ces analyses doivent alimenter la mise à jour de la PFMEA.
Quelle place occupe l'analyse des causes racines dans la démarche Six Sigma ?
Dans le cycle DMAIC, l’analyse des causes racines est au cœur de la phase Analyser. Les équipes utilisent des diagrammes d’Ishikawa, des diagrammes de Pareto et des tests statistiques pour confirmer quels facteurs d’entrée sont à l’origine du défaut.
Qu'est-ce que l'analyse des causes racines des défaillances ?
L’analyse des causes racines des défaillances, ou RCFA, est l’analyse des causes racines appliquée aux pannes d’équipements, comme un arbre de transmission rompu ou une pompe défaillante. Elle combine souvent un arbre de défaillances et un examen physique de la pièce défaillante.