Le plastique automobile regroupe les polymères utilisés pour les pièces de véhicules, des pare-chocs en polypropylène aux garnitures en ABS, jusqu’au polyamide chargé verre sous le capot. Pour choisir la bonne matière, définissez d’abord les exigences de la pièce en température, en charge, en fluides et en réglementation. Comparez ensuite les grades sur les mêmes essais ISO ou ASTM : indice de fluidité, fléchissement sous charge, Vicat et choc.
Les équipementiers automobiles participent souvent à la conception et au développement des nouvelles pièces. C’est à ce stade que la matière est choisie, et ce choix est difficile à modifier ensuite. Un mauvais grade se traduit par des pièces déformées, des clips fissurés, des essais de validation non conformes ou une demande de modification coûteuse après le démarrage de série.
Ce guide présente les plastiques les plus utilisés dans l’automobile, une démarche de sélection étape par étape, les propriétés et les essais qui comptent le plus, et la manière de maîtriser la qualité de la matière en production de série.
- Partez des exigences de la pièce : température, charge mécanique, fluides, UV, comportement au feu et spécification matière du constructeur.
- Ne comparez les grades que sur la même norme d’essai, ISO ou ASTM, et dans les mêmes conditions d’essai.
- L’indice de fluidité renseigne sur la mise en œuvre, la HDT et le Vicat sur la tenue en température, les essais Izod et Charpy sur la résistance au choc.
- Les valeurs des fiches techniques ne sont pas celles de la pièce. Validez le grade sur des pièces moulées, puis figez-le par la maîtrise des modifications.
Qu'est-ce que le plastique automobile ?
Les plastiques automobiles sont des polymères et des compounds qui répondent aux exigences des pièces de véhicules. La plupart sont des thermoplastiques : ils fondent à la chaleur, ce qui permet de les mouler par injection, de les extruder ou de les mettre en forme par extrusion-soufflage, et en principe de les recycler. Les thermodurcissables, comme la mousse de polyuréthane ou certains composites renforcés de fibres, durcissent de façon irréversible et ne fondent plus.
Une deuxième distinction utile porte sur les performances. Les plastiques de grande diffusion, comme le PP, le PE et le PVC, sont bon marché et utilisés en grands volumes. Les plastiques techniques, comme le PA, le PC, le POM et le PBT, supportent des charges et des températures plus élevées. Les polymères hautes performances, comme le PPS, le PEEK, le PEI et le PPA, résistent à de très hautes températures et à des fluides agressifs, mais la matière et sa mise en œuvre coûtent beaucoup plus cher.
Un grade automobile est un compound précis à base d’un polymère, avec charges, fibres de verre, stabilisants ou modifiants choc, qui a été testé et homologué selon une spécification matière du constructeur pour une pièce donnée.
Quels plastiques sont utilisés dans les voitures ?
Des plastiques comme le PP, le PA, l’ABS et le PC se retrouvent dans de nombreux composants automobiles : pièces intérieures comme la planche de bord, les panneaux de porte et la console centrale, composants sous capot, et pièces extérieures comme l’éclairage et les pare-chocs. Le tableau présente les matières les plus courantes et les raisons de leur choix.
| Matière | Pièces typiques | Raisons du choix |
|---|---|---|
| PP, souvent chargé talc ou modifié choc | Peaux de pare-chocs, panneaux de porte, garnitures intérieures, bacs de batterie | Faible coût, faible densité, bonne résistance chimique, facile à mouler |
| PU | Mousse de sièges, appuie-tête, surfaces à toucher doux | Confort, absorption d’énergie, large gamme de duretés |
| ABS et PC/ABS | Éléments de planche de bord, consoles centrales, calandres, garnitures | Bel aspect de surface, rigidité et résistance au choc, peut être peint ou chromé |
| PA6 et PA66, souvent renforcés fibres de verre | Caches moteur, pièces d’admission d’air, pièces du circuit de refroidissement, supports | Résistance et rigidité à haute température, tenue aux huiles et aux carburants |
| PC | Glaces de projecteurs, guides de lumière | Transparence et haute résistance au choc, nécessite un vernis anti-rayures |
| PMMA | Glaces de feux arrière, caches de feux, écrans | Transparence, résistance aux rayures et aux UV |
| POM | Clips, engrenages, pièces du circuit de carburant, mécanismes | Faible frottement, résistance à l’usure et stabilité dimensionnelle |
| PBT | Connecteurs électriques, boîtiers de capteurs | Propriétés électriques et stabilité dimensionnelle |
| PEHD | Réservoirs de carburant, réservoirs de liquides | Résistance chimique, adapté à l’extrusion-soufflage |
| PVC et TPO ou TPE | Isolation de câbles, joints, peaux de planche de bord | Souplesse et étanchéité, surfaces souples |
| PPS, PEEK, PEI et PPA | Pièces proches du moteur ou dans les systèmes d’entraînement électrique et de batterie | Très haute tenue à la chaleur et aux produits chimiques, pour un coût bien plus élevé |
Le polypropylène est le plastique le plus utilisé dans l’automobile, parce qu’il est bon marché, léger et facile à mettre en œuvre. Pour chaque paire que les ingénieurs comparent souvent, une propriété fait en général la différence. Le PA66 garde sa rigidité à une température plus élevée que le PA6. Le PC est plus résistant au choc que le PMMA, alors que le PMMA résiste mieux aux rayures et aux UV. Le PBT coûte moins cher que le PPS, mais le PPS conserve ses propriétés à des températures plus élevées.
Comment choisir la bonne matière plastique pour une pièce automobile ?
La sélection d’une matière plastique donne les meilleurs résultats quand elle suit un ordre fixe. Sauter l’étape des exigences est la cause la plus fréquente d’un échec ultérieur du grade en validation.
- Définir les exigences de la pièceNotez la plage de température d’utilisation, les charges mécaniques, le contact avec les huiles, carburants, liquides de refroidissement ou produits de nettoyage, l’exposition aux UV, l’aspect, le comportement au feu et les objectifs de masse.
- Vérifier la spécification matière du constructeurLa plupart des constructeurs ont leurs propres normes matières, par exemple VW TL, Stellantis MS, Ford WSS ou GM GMW. Souvent, la spécification liste déjà les matières et les grades homologués.
- Présélectionner les familles de matièresServez-vous des exigences pour écarter des familles. Une pièce proche du moteur exclut en général le PP non chargé et l’ABS. Une pièce intérieure visible exige un bel aspect de surface et de faibles émissions.
- Comparer les grades sur les mêmes essaisNe comparez des fiches techniques que si les valeurs proviennent de la même norme et des mêmes conditions. Une valeur mesurée selon ISO ne se compare pas directement à une valeur mesurée selon ASTM.
- Tester des pièces mouléesMoulez des échantillons et testez-les en conditions réelles : vieillissement thermique, choc à basse température, exposition aux fluides et ajustement dans l’assemblage.
- Vérifier la mise en œuvre et l'outillageRetrait, déformation, besoin d’étuvage, cycle et usure de l’outil diffèrent d’un grade à l’autre. Les grades chargés fibres de verre ne présentent pas le même retrait dans le sens de l’écoulement et en travers.
- Vérifier le coût et l'approvisionnementComparez le coût par pièce, pas seulement le prix au kilogramme. Vérifiez qu’une seconde source existe et que l’approvisionnement est stable.
- Valider et figer la matièreMenez le plan de validation à son terme, transmettez les données matière au client dans le PPAP et déclarez la composition dans l’IMDS. À partir de là, tout changement de grade ou de source exige l’accord du client.
Quelles propriétés comptent le plus pour les plastiques automobiles ?
Pour comprendre les causes d’une dégradation, d’un endommagement, d’un vieillissement, d’une fissuration sous contrainte ou d’un problème de mise en œuvre, il faut connaître les propriétés de la matière. L’industrie automobile applique des normes de sécurité strictes, et chaque composant critique est testé selon des spécifications techniques précises. Trois groupes de propriétés sont contrôlés systématiquement : la mise en œuvre, le comportement à haute température et la résistance mécanique.
Indice de fluidité et mise en œuvre
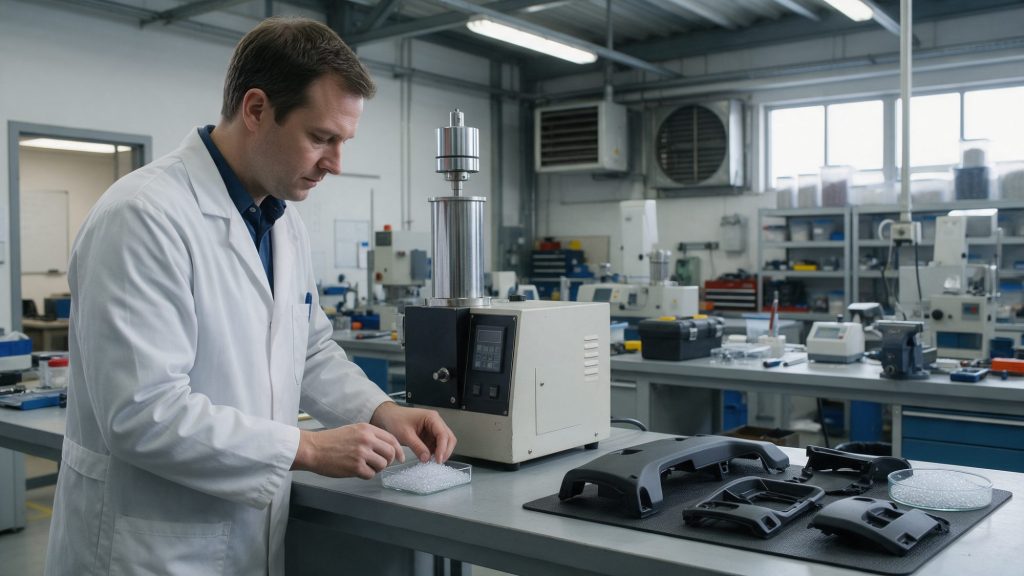
Les producteurs de matières premières doivent maîtriser la qualité des polymères qu’ils fabriquent, afin que chaque lot réponde aux exigences de l’application. L’une des propriétés clés pour la mise en œuvre est l’indice de fluidité à chaud, appelé aussi MFR ou MFI. C’est la masse de matière fondue qui s’écoule à travers une filière normalisée sous une charge et à une température définies, exprimée en grammes par 10 minutes. Autrement dit, il indique avec quelle facilité le polymère fondu s’écoule.
La mesure de l’indice de fluidité est rapide et simple. Elle aide à choisir le bon grade, à prévoir le comportement du polymère en injection ou en extrusion et à contrôler la matière livrée par un fournisseur. L’essai suit la norme ISO 1133 ou ASTM D1238. Un MFR plus élevé signifie un écoulement plus facile et en général une masse moléculaire plus faible. Un écart important entre les granulés et la pièce moulée peut révéler une dégradation de la matière, due par exemple à l’humidité pendant la mise en œuvre.
Température de fléchissement sous charge et température de ramollissement Vicat
La température de fléchissement sous charge, HDT, et la température de ramollissement Vicat, VST, indiquent dans quelle mesure un polymère conserve sa forme et sa rigidité quand il chauffe. La HDT suit la norme ISO 75 ou ASTM D648, le Vicat la norme ISO 306 ou ASTM D1525. L’éprouvette est placée dans un bain ou une enceinte chauffés dont la température monte à vitesse constante, sous une charge définie. La HDT est la température à laquelle l’éprouvette fléchit d’une valeur donnée. Le Vicat est la température à laquelle une aiguille à bout plat y pénètre de 1 mm.
Plus les valeurs HDT et Vicat sont élevées, plus la matière convient aux applications à haute température, comme les pièces proches du moteur ou exposées au soleil. Au-delà de ces températures, la pièce peut se déformer de façon permanente, ce qui crée aussi des défauts d’aspect. Considérez ces deux valeurs comme des données de présélection, pas comme la température maximale d’utilisation. Les essais de vieillissement thermique de longue durée sur pièces montrent le comportement réel de la matière.
Résistance au choc : essais Izod et Charpy
Les propriétés de résistance, de durabilité et de sécurité sont celles que l’on teste le plus souvent. La résistance au choc est une mesure essentielle de la durée de vie et de la sécurité. Les essais de choc distinguent les polymères fragiles des polymères ductiles et montrent comment une matière se comporte à différentes températures et vitesses d’impact. La résistance au choc à basse température est déterminante pour les pare-chocs, les clips et toute pièce qui ne doit pas se fissurer en hiver.
Les essais de choc les plus utilisés sont Izod et Charpy. L’essai Izod suit les normes ISO 180 et ASTM D256, avec ASTM D4812 pour les éprouvettes non entaillées. L’essai Charpy suit les normes ISO 179 et ASTM D6110. En Izod, l’éprouvette est encastrée à une extrémité, en porte-à-faux. En Charpy, elle repose sur deux appuis et reçoit le choc en son milieu. Les résultats des deux méthodes ne sont pas convertibles d’une méthode à l’autre.
| Propriété | Norme ISO | Norme ASTM ou autre | Ce que l'essai indique |
|---|---|---|---|
| Indice de fluidité | ISO 1133 | ASTM D1238 | Mise en œuvre et régularité d’un lot à l’autre |
| Température de fléchissement sous charge | ISO 75 | ASTM D648 | Rigidité sous charge à haute température |
| Température de ramollissement Vicat | ISO 306 | ASTM D1525 | Point de ramollissement de la matière |
| Choc Izod | ISO 180 | ASTM D256, ASTM D4812 | Résistance au choc, comportement fragile ou ductile |
| Choc Charpy | ISO 179 | ASTM D6110 | Résistance au choc, y compris à basse température |
| Propriétés en traction et en flexion | ISO 527, ISO 178 | ASTM D638, ASTM D790 | Résistance, rigidité et allongement |
| Comportement au feu des matériaux intérieurs | ISO 3795 | FMVSS 302 | Vitesse de combustion des matériaux de l’habitacle |
| Comportement au feu des pièces électriques | – | UL 94 | Auto-extinguibilité, importante pour les pièces de l’électromobilité |
| Embuage et émissions | ISO 6452 | DIN 75201, VDA 278 | Embuage des vitres et émissions dans l’habitacle |
| Vieillissement climatique et UV | ISO 4892-2 | SAE J2527 | Stabilité de la couleur et de l’aspect des pièces extérieures et intérieures |
D’autres propriétés pèsent souvent aussi dans le choix : la résistance aux fluides automobiles, le fluage sous charge permanente, la fatigue, la reprise d’humidité et la stabilité dimensionnelle. Les polyamides absorbent l’eau, si bien que leur rigidité et leur résistance au choc changent entre l’état sec et l’état conditionné. Vérifiez à quel état se rapportent les valeurs de la fiche technique.
Les valeurs des fiches techniques proviennent d’éprouvettes normalisées moulées dans des conditions idéales. Une pièce réelle présente des lignes de soudure, une orientation des fibres, des variations d’épaisseur et des contraintes internes de moulage. Confirmez toujours le grade par des essais sur pièces moulées avant de le libérer.
Quels plastiques pour l'habitacle, l'extérieur, le sous-capot et les véhicules électriques ?
Le guide du management de transition pour les industriels
Quand un manager de transition expérimenté est le moyen le plus rapide de stabiliser un lancement, un fournisseur ou un problème qualité.
- Quand un manager de transition est rentable
- Comment rédiger un mandat
- Les 30 premiers jours, semaine par semaine
Comment maîtriser la qualité des matières plastiques en production de série ?
La qualité doit être maîtrisée à chaque étape, de la sélection et de l’évaluation des matières premières jusqu’aux propriétés de la pièce finie. Une fois le grade libéré, ces contrôles permettent de le maîtriser :
- Certificat d’analyse pour chaque lot, avec les propriétés et les limites convenues.
- Contrôle à réception avec une mesure rapide de l’indice de fluidité sur un échantillon de chaque lot ou à une fréquence définie.
- Étuvage des matières hygroscopiques comme le PA, le PBT et le PC, avec contrôle de l’humidité avant moulage.
- Limites de rebroyé : une part maximale de rebroyé convenue avec le client et contrôlée à la presse.
- Traçabilité des lots, du lot de matière au lot de pièces finies.
- Maîtrise des modifications : aucun changement de grade, de couleur, de compoundeur ou d’usine sans notification au client et, si nécessaire, un nouveau PPAP.
- Données matière tenues à jour dans l’IMDS et vérifiées au regard de REACH et des règles sur les véhicules hors d’usage.
Conservez un échantillon de référence de chaque lot de matière homologué. Quand une pièce est défaillante sur le terrain ou chez le client, comparez l’indice de fluidité de la pièce, des granulés conservés et de la référence homologuée. Vous voyez vite si la cause vient de la matière ou du procédé.
Que changent les plastiques recyclés et les règles européennes pour le choix des matières ?
Les constructeurs augmentent la part de plastiques recyclés et biosourcés dans les véhicules neufs, et beaucoup fixent leurs propres objectifs à leurs fournisseurs. Dans l’UE, la directive relative aux véhicules hors d’usage est en cours de remplacement par un règlement qui devrait imposer une part minimale de plastique recyclé dans les voitures neuves. Vérifiez le texte définitif et ses dates avant de vous engager sur un plan matières.
Pour le choix des matières, cela signifie plus de travail, pas moins. Les grades recyclés peuvent varier davantage d’un lot à l’autre en indice de fluidité, en couleur, en odeur et en résistance au choc. Convenez de contrôles à réception plus stricts, testez le grade recyclé sur pièces moulées de la même façon qu’une matière vierge et prévoyez une seconde source homologuée.
Quelles sont les erreurs les plus fréquentes dans le choix d'une matière plastique ?
- Choisir sur la seule fiche technique. Le grade semble adapté sur le papier mais se révèle inadapté sur la pièce réelle. Testez tôt des pièces moulées.
- Comparer des valeurs issues de normes différentes. Les résultats ISO et ASTM, ou les valeurs à l’état sec et conditionné, ne sont pas directement comparables.
- Négliger le procédé. Le retrait, la déformation des grades chargés verre et les besoins d’étuvage déterminent si la pièce peut être produite de façon stable.
- Surspécifier. Un polymère hautes performances là où un plastique technique suffirait alourdit le coût de chaque pièce.
- Oublier l’environnement. Les fluides, les UV et la chaleur de longue durée provoquent plus de défaillances que la résistance à court terme.
- Changer de matière sans accord. Un grade équivalent moins cher venant d’une autre source exige quand même l’accord du client.
- Aucune analyse des causes racines après une défaillance. On attribue les pièces fissurées ou déformées à la matière sans vérifier les données du procédé.
Pour comparer plusieurs grades candidats selon des critères pondérés comme le coût, la tenue en température, le choc et la mise en œuvre, utilisez une matrice de décision pondérée, décrite dans notre article sur les outils d’aide à la décision. Quand une défaillance liée à la matière se répercute sur le client, appliquez une résolution structurée de problèmes pour trouver la cause racine avant de changer de grade.
Quand faire appel à un expert de transition pour les matières plastiques ?
Les plasturgistes et les fournisseurs Tier 1 et Tier 2 d’Europe centrale et orientale ont souvent besoin de compétences matières et qualité pour une durée limitée. Les cas typiques sont un lancement avec de nombreux nouveaux grades, une réclamation client pour des pièces fissurées ou déformées, le passage à une matière moins chère ou recyclée, ou un fournisseur de résine incapable de livrer une qualité stable.
Un responsable qualité de transition, un ingénieur qualité fournisseurs ou un ingénieur procédés en injection expérimenté prend en charge la validation matière, le PPAP et l’analyse des causes racines, et travaille directement avec les fournisseurs de résine. Découvrez comment travaille un responsable qualité de transition, lisez ce que fait un manager de transition et comment les achats stratégiques vous aident à gérer les fournisseurs de résine et les secondes sources.
Comment GQ Interim vous accompagne
Depuis 2011, nous avons mené plus de 1 550 projets dans des entreprises industrielles d’Europe centrale et orientale, pour des clients comme Stellantis, Porsche, Siemens, Valeo et Magna. Notre base compte 7 500+ experts vérifiés, dont des spécialistes de la qualité, de la qualité fournisseurs, des matières et de l’injection plastique qui connaissent les exigences automobiles, du PPAP à la norme IATF 16949. Nous sommes certifiés ISO 9001 et TISAX.
Conclusion
Le bon plastique automobile résulte d’une démarche claire. Définissez les exigences de la pièce, vérifiez la spécification du constructeur, comparez les grades sur les mêmes normes et confirmez le choix sur pièces moulées. L’indice de fluidité, la HDT, le Vicat et les essais de choc sont les outils de base, de la première comparaison de grades jusqu’au contrôle à réception de chaque lot.
Une fois la matière libérée, protégez-la par la maîtrise des modifications, la traçabilité des lots et un échantillon de référence, afin de pouvoir remonter rapidement à l’origine de tout problème.
Un expert matières et qualité dès cette semaine
Parlez-nous de vos pièces plastiques, de votre lancement ou de votre problème qualité. Nous revenons vers vous avec des experts qui ont déjà résolu le même problème.
Questions fréquentes
Quels plastiques sont les plus utilisés dans les voitures ?
Le polypropylène est le plus utilisé, pour les pare-chocs, les garnitures intérieures et les bacs de batterie. Parmi les autres plastiques automobiles courants figurent le polyuréthane pour la mousse des sièges, l’ABS et le PC/ABS pour les pièces intérieures, le polyamide pour les pièces sous capot, le polycarbonate et le PMMA pour l’éclairage, le POM et le PBT pour les clips et les connecteurs.
Comment choisir une matière plastique pour une pièce automobile ?
Définissez d’abord les exigences de la pièce : température, charges, fluides, UV, comportement au feu et aspect. Vérifiez la spécification matière du constructeur, présélectionnez des familles de matières, comparez les grades sur les mêmes essais ISO ou ASTM, testez des pièces moulées, vérifiez la mise en œuvre et le coût, puis validez la matière et transmettez-la dans le PPAP.
Qu'est-ce que l'indice de fluidité d'un plastique ?
L’indice de fluidité à chaud, MFI ou MFR, est la masse de plastique fondu qui s’écoule à travers une filière normalisée sous une charge et à une température définies, en grammes par 10 minutes. Il se mesure selon ISO 1133 ou ASTM D1238 et indique avec quelle facilité un polymère s’écoule pendant la mise en œuvre.
Quelle est la différence entre la HDT et la température de ramollissement Vicat ?
La HDT est la température à laquelle une éprouvette sous charge fléchit d’une valeur donnée. Le Vicat est la température à laquelle une aiguille pénètre l’éprouvette de 1 mm. La HDT renseigne plutôt sur la rigidité sous charge, le Vicat sur le point de ramollissement. Ce sont deux valeurs de présélection, pas des températures maximales d’utilisation.
Quelle est la différence entre les essais de choc Izod et Charpy ?
Les deux mesurent l’énergie nécessaire pour rompre une éprouvette avec un pendule. Dans l’essai Izod, l’éprouvette est encastrée à une extrémité. Dans l’essai Charpy, elle repose sur deux appuis et reçoit le choc en son milieu. Les résultats ne sont pas convertibles d’une méthode à l’autre.
Quelle est la différence entre plastiques techniques et plastiques de grande diffusion ?
Les plastiques de grande diffusion, comme le PP, le PE et le PVC, sont bon marché et utilisés en grands volumes. Les plastiques techniques, comme le PA, le PC, le POM et le PBT, supportent des charges et des températures plus élevées. Les polymères hautes performances, comme le PPS et le PEEK, vont plus loin, pour un coût bien plus élevé.
Quelles normes s'appliquent aux plastiques automobiles ?
Les essais matières suivent des normes ISO ou ASTM, par exemple ISO 1133, ISO 75, ISO 306, ISO 179 et ISO 180. Les matériaux intérieurs doivent réussir des essais de comportement au feu comme FMVSS 302 ou ISO 3795. La plupart des constructeurs y ajoutent leurs propres spécifications matières, et les fournisseurs déclarent les données matière dans l’IMDS.
Peut-on utiliser des plastiques recyclés dans les pièces automobiles ?
Oui, les plastiques recyclés sont déjà utilisés dans de nombreuses pièces intérieures et sous capot, et les règles européennes devraient imposer une part minimale. Les grades recyclés varient davantage d’un lot à l’autre : ils exigent des contrôles à réception plus stricts et la même validation sur pièces moulées qu’une matière vierge.
Quand un fournisseur doit-il faire appel à un expert qualité de transition pour ses pièces plastiques ?
Quand un lancement comporte de nombreuses nouvelles matières, qu’un client se plaint de pièces fissurées ou déformées, qu’un changement de matière doit être validé ou qu’un fournisseur de résine livre une qualité instable. Un expert de transition peut intervenir sur site en quelques jours et piloter la validation, le PPAP et l’analyse des causes racines.