Les outils lean sont des méthodes pratiques qui aident une usine à éliminer les gaspillages, à rendre le flux visible et à stabiliser ses processus. Les 12 outils les plus utilisés dans l’industrie sont le value stream mapping, les 5S, le travail standardisé, le kanban, le SMED, le heijunka, le poka-yoke, le jidoka, la TPM, le kaizen, la résolution de problèmes A3 et le hoshin kanri. Chacun répond à un problème précis : choisissez donc l’outil en fonction du problème que vous constatez.
La plupart des usines ne manquent pas de formation au lean. Il leur manque une réponse claire à une question simple : quel outil correspond au problème de cette ligne, et dans quel ordre l’introduire ? Un chantier 5S ne stabilisera pas un processus instable, et le kanban ne fonctionnera pas sur une ligne aux changements de série longs.
Ce guide présente l’ensemble des outils lean traités sur notre blog. Pour chaque outil, vous trouverez une courte définition, la situation dans laquelle il porte ses fruits, l’erreur fréquente et, quand il existe, un lien vers l’article détaillé.
- Choisissez un outil lean en fonction du problème que vous constatez, par exemple une qualité instable, des changements de série longs ou trop de stock, et non selon la mode.
- Commencez par les bases : 5S, travail standardisé et management visuel. Le kanban, le heijunka et le SMED ne donnent de résultats qu’une fois la discipline de base en place.
- Les outils lean éliminent les gaspillages et améliorent le flux. Les outils Six Sigma réduisent la variabilité. Beaucoup d’usines combinent les deux.
- Sans manager responsable du résultat, un outil s’essouffle en quelques mois. Mesurez d’abord la situation de départ, puis auditez le nouveau standard.
Que sont les outils lean ?
Les outils lean, appelés aussi techniques lean ou outils du lean manufacturing, sont les méthodes sur lesquelles repose la production lean. La plupart viennent du Toyota Production System, développé par Taiichi Ohno et Shigeo Shingo à partir des années 1950. Ils sont aujourd’hui utilisés dans l’automobile, l’électronique, la construction de machines, l’agroalimentaire et presque tous les autres secteurs industriels.
Chaque outil lean sert l’un des quatre objectifs suivants : rendre les gaspillages visibles, créer du flux, intégrer la qualité au processus ou faire durer l’amélioration. Connaître cet objectif permet de voir quels outils vont ensemble.
Les outils lean sont des méthodes simples et visuelles qui permettent aux personnes qui font le travail de voir les gaspillages, de les éliminer et d’ériger la meilleure méthode en nouveau standard.
Quels gaspillages les outils lean éliminent-ils ?
Le lean distingue huit types de gaspillages, souvent résumés par l’acronyme anglais DOWNTIME : défauts, surproduction, attentes, talents inexploités, transports, stocks, mouvements inutiles et traitements superflus. Le mot japonais qui désigne le gaspillage en général est muda.
Le lean nomme aussi deux causes de gaspillage. Le mura est l’irrégularité, par exemple une demande qui monte et descend fortement. Le muri est la surcharge des personnes ou des machines. Certains outils, comme le heijunka, s’attaquent directement au mura. D’autres, comme les 5S ou le SMED, éliminent le muda sur un poste de travail.
Quel outil lean pour quel problème ?
Utilisez ce tableau comme point de départ. Repérez le problème qui vous coûte le plus, commencez par l’outil de la deuxième colonne et ajoutez celui de la troisième une fois que le premier porte ses fruits.
| Problème constaté | Commencer par | Ajouter ensuite | Indicateur à suivre |
|---|---|---|---|
| Personne ne voit le flux complet, de la commande à la livraison | Value stream mapping | Chantiers kaizen sur les plus grands écarts | Délai de traversée, part de travail à valeur ajoutée |
| Recherche d’outils, de pièces et de documents | 5S | Management visuel, travail standardisé | Temps de recherche par équipe, score d’audit 5S |
| Chaque équipe fait le travail à sa façon | Travail standardisé | Gemba walks, audits à plusieurs niveaux | Variation du temps de cycle, taux de bon du premier coup |
| Trop de stock entre les opérations | Kanban, flux tiré | Heijunka | En-cours, jours de stock |
| Des changements de série longs imposent de grands lots | SMED | Lots plus petits, heijunka | Durée du changement de série |
| Les variations de la demande surchargent la ligne | Heijunka | Kanban, travail standardisé | Stabilité de la production journalière |
| Erreurs d’assemblage ou de manutention répétées | Poka-yoke | Jidoka, travail standardisé | Défauts par million, taux de rebut |
| Les défauts passent au poste suivant | Jidoka et andon | Analyse des causes racines | Défauts non détectés, arrêts de ligne |
| Pannes fréquentes et microarrêts | TPM | SMED, 5S | OEE, temps moyen entre pannes |
| Le même problème revient sans cesse | Résolution de problèmes A3 | Poka-yoke, travail standardisé | Réclamations récurrentes |
| Les projets d’amélioration tirent dans des sens différents | Hoshin kanri | Chantiers kaizen | Avancement des 2 à 3 objectifs de l’usine |
| Un seul goulot limite toute l’usine | Théorie des contraintes | SMED, TPM au goulot | Production du goulot |
Si la cause d’un défaut se cache dans les données du processus plutôt que d’être visible dans l’atelier, les outils lean ne suffisent pas. Utilisez alors les outils statistiques présentés plus bas, dans la partie consacrée au Six Sigma.
Quels sont les 12 outils lean les plus utilisés ?
La liste suit le parcours habituel dans une usine : d’abord voir le flux, puis le stabiliser, ensuite le faire circuler, intégrer la qualité et, enfin, continuer à s’améliorer.
1. Value stream mapping
Le value stream mapping, ou VSM, cartographie le flux de matières et d’informations d’une famille de produits, du fournisseur jusqu’au client. La carte de l’état actuel montre où se trouvent les attentes, les stocks et les retouches. Celle de l’état futur montre le flux cible.
Quand l’utiliser : au lancement d’une démarche lean, avant une modification d’implantation, ou quand le délai de traversée est bien plus long que le temps de transformation réel.
Erreur fréquente : dessiner la carte en salle de réunion à partir des données de l’ERP au lieu de suivre le processus sur le terrain. Autre erreur : un bel état futur sans plan d’action ni responsables. Consultez nos exemples de value stream mapping avec cartes de l’état actuel et de l’état futur.
2. 5S
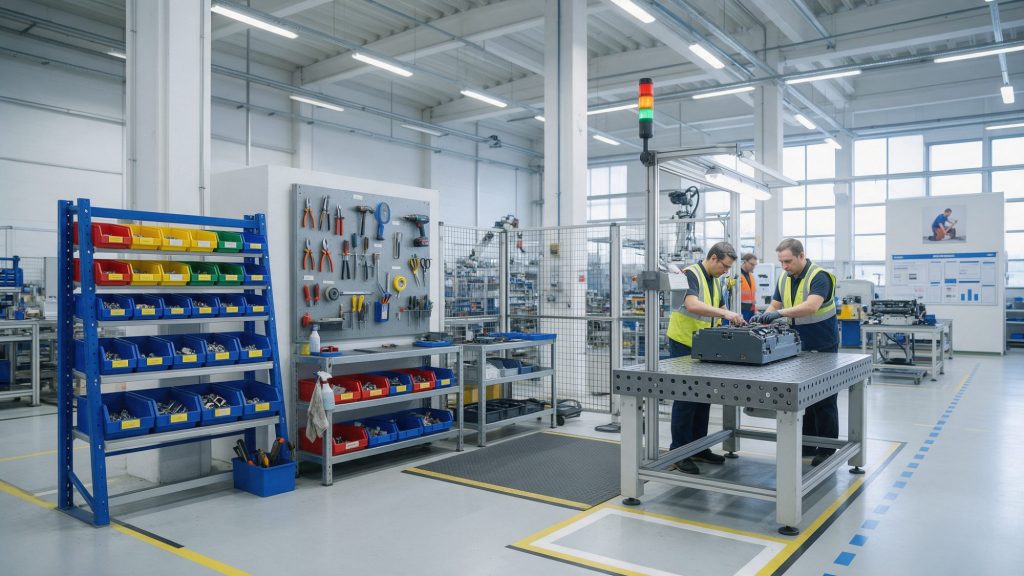
Les 5S désignent cinq étapes : trier, ranger, nettoyer, standardiser et maintenir. Elles créent un poste de travail propre et organisé, où chaque outil et chaque pièce a un emplacement marqué et où les problèmes deviennent visibles.
Quand l’utiliser : comme première étape lean visible dans une zone, avant le travail standardisé, et partout où les opérateurs perdent du temps à chercher.
Erreur fréquente : traiter les 5S comme une opération de nettoyage ponctuelle. Sans le quatrième et le cinquième S, sans audits réguliers ni manager qui les vérifie, la zone se dégrade en quelques semaines. Consultez nos exemples de la méthode 5S pour chaque étape.
3. Travail standardisé
Le travail standardisé est la meilleure façon convenue de réaliser une tâche. Il définit la séquence de travail, le temps de cycle que l’opérateur doit tenir et la quantité standard de matière au poste. C’est la base de toute amélioration ultérieure.
Quand l’utiliser : quand les résultats dépendent de l’équipe en poste, pour former les nouveaux opérateurs et après chaque chantier kaizen, pour pérenniser le gain.
Erreur fréquente : rédiger de longues instructions de travail que personne ne lit. Un bon standard de travail tient sur une page, s’appuie sur des photos et est vérifié sur la ligne par le chef d’équipe.
4. Kanban et flux tiré
Le kanban est un signal, en général une carte ou un bac vide, qui indique au processus amont quoi produire ou livrer, et en quelle quantité. La production est tirée par la consommation réelle au lieu d’être poussée par une prévision.
Quand l’utiliser : quand le stock s’accumule entre les opérations, pour des références récurrentes à demande stable et pour approvisionner la ligne depuis un supermarché.
Erreur fréquente : introduire le kanban avant que le processus soit stable. Si les changements de série sont longs ou si les machines s’arrêtent souvent, les cartes ne circulent pas correctement et les équipes reviennent à l’ancienne méthode.
5. SMED, changement de série rapide
SMED signifie single-minute exchange of die, soit le changement d’outil en moins de dix minutes. Shigeo Shingo l’a mis au point pour raccourcir les changements de série. L’équipe sépare les opérations internes, réalisées machine arrêtée, des opérations externes, réalisées pendant que la machine tourne, et fait passer le plus possible d’opérations dans le second groupe.
Quand l’utiliser : sur les presses, les presses à injecter et les centres d’usinage où les changements de série imposent de grands lots, ainsi qu’au goulot.
Erreur fréquente : une analyse vidéo et un groupe de travail sans nouveau standard de travail ni chariots de préparation. Le premier changement de série est rapide, le dixième retrouve l’ancienne durée.
6. Heijunka, lissage de la production
Le heijunka lisse le volume et le mix de production : la ligne fabrique les produits selon un schéma régulier et répétitif, au lieu de grands lots d’un même type.
Quand l’utiliser : quand les variations de la demande surchargent les personnes et les machines, quand le stock de certaines références est élevé alors que d’autres manquent, et avant de passer au flux tiré avec le kanban.
Erreur fréquente : vouloir lisser sans changements de série courts. Lisser le mix suppose d’abord le SMED. Consultez notre article le heijunka expliqué avec la boîte heijunka.
7. Poka-yoke, détrompeur
Le poka-yoke est un dispositif ou une conception simple qui empêche une erreur ou la détecte immédiatement. C’est le cas d’un gabarit qui n’accepte la pièce que dans une seule orientation, ou d’un capteur qui compte les vis.
Quand l’utiliser : contre les erreurs humaines répétées à l’assemblage, à l’emballage ou à la manutention, et pour les caractéristiques classées critiques dans l’AMDEC processus.
Erreur fréquente : se fier à des alertes que les opérateurs apprennent à ignorer. Quand le risque est élevé, choisissez un dispositif de contrôle qui arrête le processus. Consultez nos exemples de poka-yoke tirés de l’industrie.
8. Jidoka et andon
Le jidoka consiste à intégrer la qualité au processus : une machine ou un opérateur s’arrête dès qu’une anomalie apparaît, pour qu’aucun défaut ne passe au poste suivant. L’andon est le signal, un voyant ou un cordon, qui appelle à l’aide.
Quand l’utiliser : quand les défauts sont détectés très en aval ou chez le client, et sur les lignes automatisées qui peuvent tourner longtemps sans opérateur.
Erreur fréquente : installer des voyants andon sans routine de réponse. Si personne ne vient quand le voyant s’allume, les opérateurs cessent de l’utiliser. Consultez notre article sur le jidoka en lean manufacturing.
9. TPM et OEE
La maintenance productive totale, ou TPM, confie aux opérateurs l’entretien de base de leurs machines, comme le nettoyage, l’inspection et la lubrification, tandis que la maintenance se concentre sur les interventions planifiées. L’OEE, ou TRS, taux de rendement synthétique, mesure le résultat : disponibilité × performance × qualité.
Quand l’utiliser : quand les pannes, les microarrêts et les pertes de cadence limitent la production, en particulier sur la machine goulot.
Erreur fréquente : viser une valeur d’OEE de référence au lieu de s’attaquer à la plus grosse perte. Décomposez l’OEE en ses six grandes pertes et traitez la plus importante.
10. Kaizen et chantiers kaizen
Le kaizen désigne l’amélioration continue par de nombreux petits pas, menés par les personnes qui font le travail. Un chantier kaizen est une session d’amélioration intensive de 3 à 5 jours, au cours de laquelle une équipe pluridisciplinaire améliore un processus.
Quand l’utiliser : pour éliminer les gaspillages repérés sur la carte VSM, pour introduire les 5S ou le SMED dans une zone et pour relancer une démarche d’amélioration au point mort.
Erreur fréquente : des chantiers sans mesure de la situation de départ, sans standard de travail ni audits de suivi. Les résultats s’effritent et les équipes perdent confiance dans le lean. Découvrez les avantages du kaizen et comment les conserver.
Le guide du management de transition pour les industriels
Quand un manager de transition expérimenté est le moyen le plus rapide de relancer le lean et d’obtenir des résultats durables.
- Quand un manager de transition est rentable
- Comment rédiger un mandat
- Les 30 premiers jours, semaine par semaine
11. Résolution de problèmes A3, PDCA et gemba walks
La résolution de problèmes A3 tient tout le cycle PDCA, planifier, réaliser, vérifier, agir, sur une seule feuille au format A3 : le problème, la situation actuelle, la cause racine, les contre-mesures et la vérification. Le travail commence au gemba, l’endroit où le problème se produit. Les gemba walks, c’est-à-dire des visites régulières des managers sur le terrain, font en sorte que les problèmes restent visibles.
Quand l’utiliser : pour les problèmes récurrents de qualité ou de livraison, pour les réclamations clients et comme outil de coaching des chefs d’équipe.
Erreur fréquente : remplir l’A3 au bureau et passer directement à une solution avant que la cause racine soit prouvée. Consultez notre article analyse des causes racines : exemples industriels avec les 5 pourquoi et le diagramme d’Ishikawa, ainsi que notre guide de la résolution structurée de problèmes.
12. Hoshin kanri, déploiement des objectifs
Le hoshin kanri relie les deux ou trois objectifs de rupture de l’usine aux projets et aux indicateurs de chaque service, souvent sur une matrice X, et les fait valider entre les niveaux hiérarchiques par le catchball.
Quand l’utiliser : quand de nombreux projets d’amélioration tournent en parallèle sans que les résultats de l’usine évoluent, et lors de la planification annuelle.
Erreur fréquente : trop d’objectifs. Un hoshin à dix priorités n’en a aucune. Consultez notre article le hoshin kanri en 6 étapes.
Dans quel ordre introduire les outils lean ?
Il n’existe pas de séquence idéale unique, mais la plupart des usines qui réussissent suivent la même logique. Elles construisent d’abord la stabilité, puis le flux, car les outils avancés amplifient la discipline déjà en place, quelle qu’elle soit.
- Voir le fluxCartographiez une famille de produits avec le value stream mapping et retenez les deux ou trois plus grands écarts.
- Mettre de l'ordreIntroduisez les 5S et le management visuel dans la zone cible, pour que les problèmes deviennent visibles.
- Stabiliser le processusRédigez le travail standardisé, lancez les gemba walks et mettez en place les bases de la TPM sur les machines clés.
- Intégrer la qualitéAjoutez des poka-yoke contre les erreurs répétées et le jidoka avec une routine de réponse andon claire.
- Créer le flux, passer au flux tiréRaccourcissez les changements de série avec le SMED, puis lissez la production avec le heijunka et reliez les processus par le kanban.
- Continuer à s'améliorerMenez des chantiers kaizen et des résolutions de problèmes A3, et orientez-les vers les objectifs de l’usine avec le hoshin kanri.
Beaucoup d’usines ont des cartes kanban, des tableaux 5S et des formulaires A3, sans que les résultats changent. Le lean est un système de management : les dirigeants vont sur le terrain, les problèmes sont rendus visibles et résolus par l’équipe, et les standards sont vérifiés. Sans cette routine, n’importe quel outil devient de la paperasse.
Quelle différence entre les outils lean et les outils Six Sigma ?
Les outils lean éliminent les gaspillages et accélèrent le flux. Les outils Six Sigma réduisent la variabilité à l’aide des données et des statistiques, en général dans le cadre de la démarche DMAIC : définir, mesurer, analyser, améliorer, contrôler. Le Lean Six Sigma réunit les deux boîtes à outils dans un même programme.
| Objectif | Outils lean habituels | Outils Six Sigma habituels |
|---|---|---|
| Comprendre le processus | Value stream mapping, gemba walk | SIPOC, cartographie des processus |
| Trouver la cause d’un problème | 5 pourquoi, A3 | Diagramme d’Ishikawa, tests d’hypothèses, régression |
| Prévenir les erreurs | Poka-yoke, jidoka | AMDEC, plans d’expériences |
| Maîtriser le processus | Travail standardisé, management visuel | Maîtrise statistique des procédés, plan de surveillance |
| Mesurer la capabilité | OEE, délai de traversée | Cp et Cpk, analyse des systèmes de mesure |
Utilisez les outils lean quand le gaspillage est visible dans l’atelier, et les outils Six Sigma quand la cause se cache dans les données. Pour aller plus loin, lisez lean et Six Sigma : les différences et notre article sur la maîtrise statistique des procédés.
Une troisième méthode complète souvent les deux. La théorie des contraintes indique où appliquer les outils lean en premier : au goulot qui limite la production de toute l’usine.
Comment obtenir des résultats avec les outils lean ?
Les outils s’apprennent facilement. Le plus difficile est de les faire durer. Les usines qui obtiennent des résultats durables appliquent quelques règles avec constance :
- Mesurez la situation de départ avant tout changement et faites valider le résultat par le contrôle de gestion.
- Commencez par une zone pilote et ne reproduisez la démarche ailleurs qu’une fois qu’elle y a fait ses preuves.
- Rédigez le nouveau standard après chaque amélioration et formez toutes les équipes.
- Auditez le standard régulièrement, avec des audits à plusieurs niveaux menés par les chefs d’équipe et les managers.
- Nommez un responsable pour chaque outil et chaque zone, avec un objectif clair.
- Suivez les indicateurs lean lors de la réunion quotidienne de l’atelier, et non dans un rapport de projet à part.
Les usines qui conservent leurs gains lean intègrent les outils au management courant. Le chef d’équipe vérifie le standard de travail sur la ligne, le directeur d’usine va régulièrement au gemba, et chaque nouvelle amélioration part du nouveau standard.
Comment un manager lean de transition peut-il vous aider ?
Beaucoup d’usines d’Europe centrale et orientale connaissent les outils lean grâce à des formations, mais la démarche s’arrête quand le manager lean s’en va, qu’un démarrage de série accapare toute l’attention ou que personne n’a le mandat de modifier les processus. Un manager lean de transition expérimenté peut relancer rapidement le travail. Il a déjà introduit ces outils dans d’autres usines, et son mandat est d’obtenir des résultats mesurables.
Concrètement, sa mission comprend une carte VSM avec un objectif clair, un enchaînement d’outils adapté à votre usine, les premiers chantiers kaizen, des standards et des audits, puis une passation à l’équipe permanente. Découvrez notre offre de manager lean de transition et lisez ce que fait un manager de transition.
Comment GQ Interim vous aide
Depuis 2011, nous avons mené plus de 1 550 projets dans des entreprises industrielles d’Europe centrale et orientale, pour des clients comme Stellantis, Porsche, Siemens, Valeo et Magna. Notre base compte 7 500+ experts vérifiés en opérations, lean, qualité et direction d’usine. Nous sommes certifiés ISO 9001 et TISAX.
Conclusion
Les outils lean donnent des résultats quand ils sont adaptés au problème. Cartographiez d’abord le flux, mettez de l’ordre et stabilisez les standards, puis ajoutez le flux, le flux tiré et la qualité intégrée. Recourez aux outils Six Sigma quand la cause se cache dans les données.
Les outils en eux-mêmes sont simples. Les résultats viennent des managers qui vont sur le terrain, vérifient les standards et font durer l’amélioration.
Relancez votre démarche lean dès ce mois-ci
Dites-nous quelle usine ou quelle ligne a besoin de résultats. Nous revenons vers vous avec des experts lean qui ont déjà introduit ces outils.
Questions fréquentes
Quels sont les principaux outils lean ?
Les outils lean les plus utilisés dans l’industrie sont le value stream mapping, les 5S, le travail standardisé, le kanban, le SMED, le heijunka, le poka-yoke, le jidoka, la TPM, le kaizen, la résolution de problèmes A3 et le hoshin kanri. Le management visuel et les gemba walks viennent en appui de tous ces outils.
Par quel outil lean une usine doit-elle commencer ?
La plupart des usines commencent par le value stream mapping pour voir le flux, et par les 5S et le travail standardisé pour mettre de l’ordre. Le kanban, le heijunka et le SMED viennent plus tard, une fois le processus stable.
Quels sont les 5 principes du lean ?
Les cinq principes du lean selon Womack et Jones sont : définir la valeur du point de vue du client, cartographier la chaîne de valeur, créer le flux, instaurer le flux tiré et viser la perfection. Les outils lean sont les méthodes pratiques qui permettent d’appliquer ces principes.
Quelle différence entre les outils lean et les outils Six Sigma ?
Les outils lean, comme les 5S, le kanban et le SMED, éliminent les gaspillages et améliorent le flux. Les outils Six Sigma, comme la maîtrise statistique des procédés, les plans d’expériences et l’analyse de capabilité, réduisent la variabilité à l’aide des données. Le Lean Six Sigma utilise les deux.
Quelle différence entre les 5S et le kaizen ?
Les 5S sont un outil précis d’organisation du poste de travail. Le kaizen est le principe d’amélioration continue, et le chantier kaizen est un format de session d’amélioration intensive. Beaucoup d’usines organisent leur premier chantier kaizen pour introduire les 5S.
Les outils lean sont-ils réservés à l'industrie ?
Non. Les outils lean sont aussi utilisés dans la logistique, les services administratifs, les hôpitaux et les équipes de développement logiciel. Ce guide porte sur l’industrie, où la plupart de ces outils ont été mis au point.
Comment mesurer les bénéfices des outils lean ?
Relevez la situation de départ avant le changement, par exemple les en-cours, l’OEE, le taux de rebut ou la durée des changements de série, et mesurez le même indicateur après. Faites valider les économies par le contrôle de gestion et suivez l’indicateur pendant au moins 90 jours.
Les outils numériques remplacent-ils les outils lean classiques ?
Non. L’andon numérique, les tableaux de bord d’OEE en temps réel et le kanban électronique rendent les données plus rapides et plus faciles à partager, mais ils ne sont utiles que sur un processus stable avec des standards clairs. Commencez par les outils classiques, sur le terrain.
Qui doit piloter le lean dans une usine ?
Un manager qui a l’expérience du lean et l’autorité nécessaire pour modifier les processus, en général issu des opérations ou de la qualité. Si personne dans l’usine n’a le temps de s’en charger, un manager lean de transition peut piloter les premiers projets et mettre en place la routine pour l’équipe permanente.